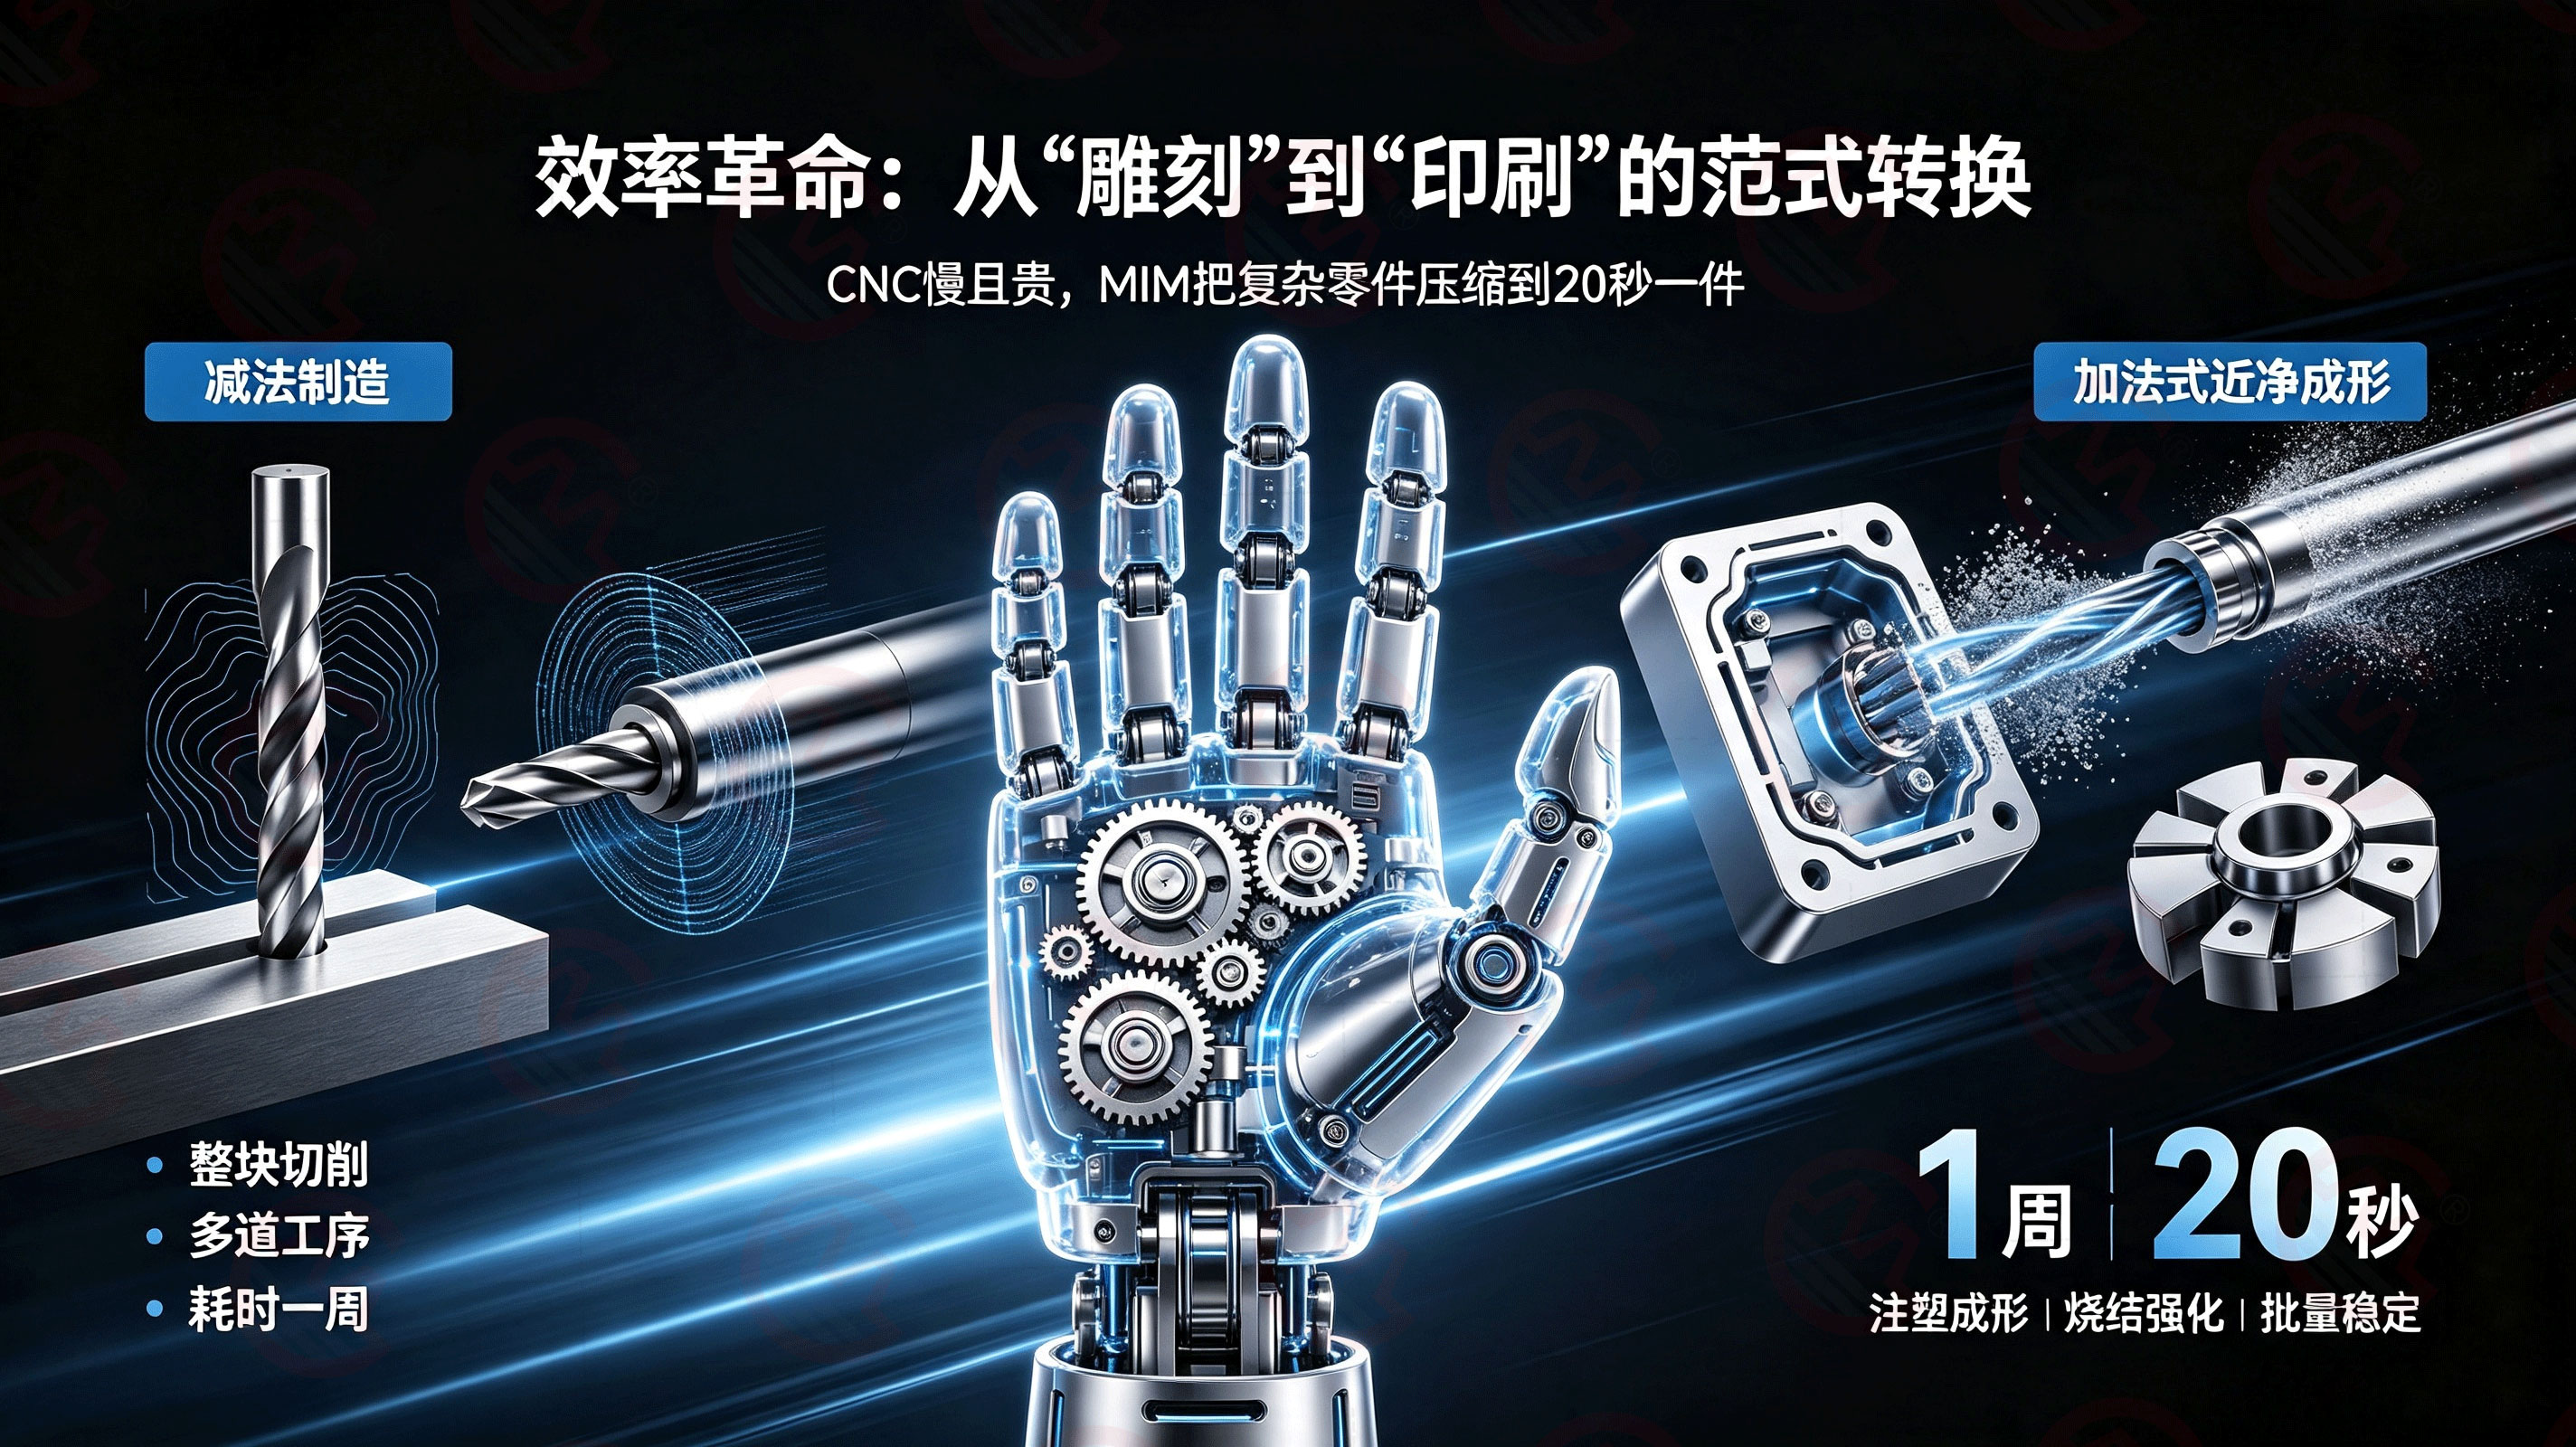
传统CNC加工属于“减法制造”——从整块金属上切削掉多余材料,逐步“雕刻”出零件。
对于灵巧手中的微型齿轮等复杂结构,一道工序往往耗时数小时,整套流程长达一周。更重要的是,零件越复杂,加工难度和耗时呈指数级上升,成本居高不下。
MIM将粉末冶金与注塑成型结合,先通过注塑“打印”出零件毛坯,再经烧结得到成品。这是一种“近净成形”技术——一次成型,基本无需二次加工。据行业数据,MIM生产复杂小型零件的时间可从传统CNC加工的1周缩短至不足20秒。效率提升的背后,是从“逐个雕刻”到“批量印刷”的范式转换。
粉末冶金和MIM依赖模具生产,初期模具开发费用高昂。在设计迭代频繁的阶段,小批量生产采用CNC更为经济。这解释了为何此前人形机器人研发阶段,这两项工艺并未成为主流。
一旦进入量产阶段,模具费用被大规模摊薄,MIM的成本优势便充分释放。相比其他成形工艺,MIM的成本不随零件复杂程度增加而增加,还能从源头减少装配工序,实现系统化降本。有机构测算,MIM较传统加工方式可降本30%以上。
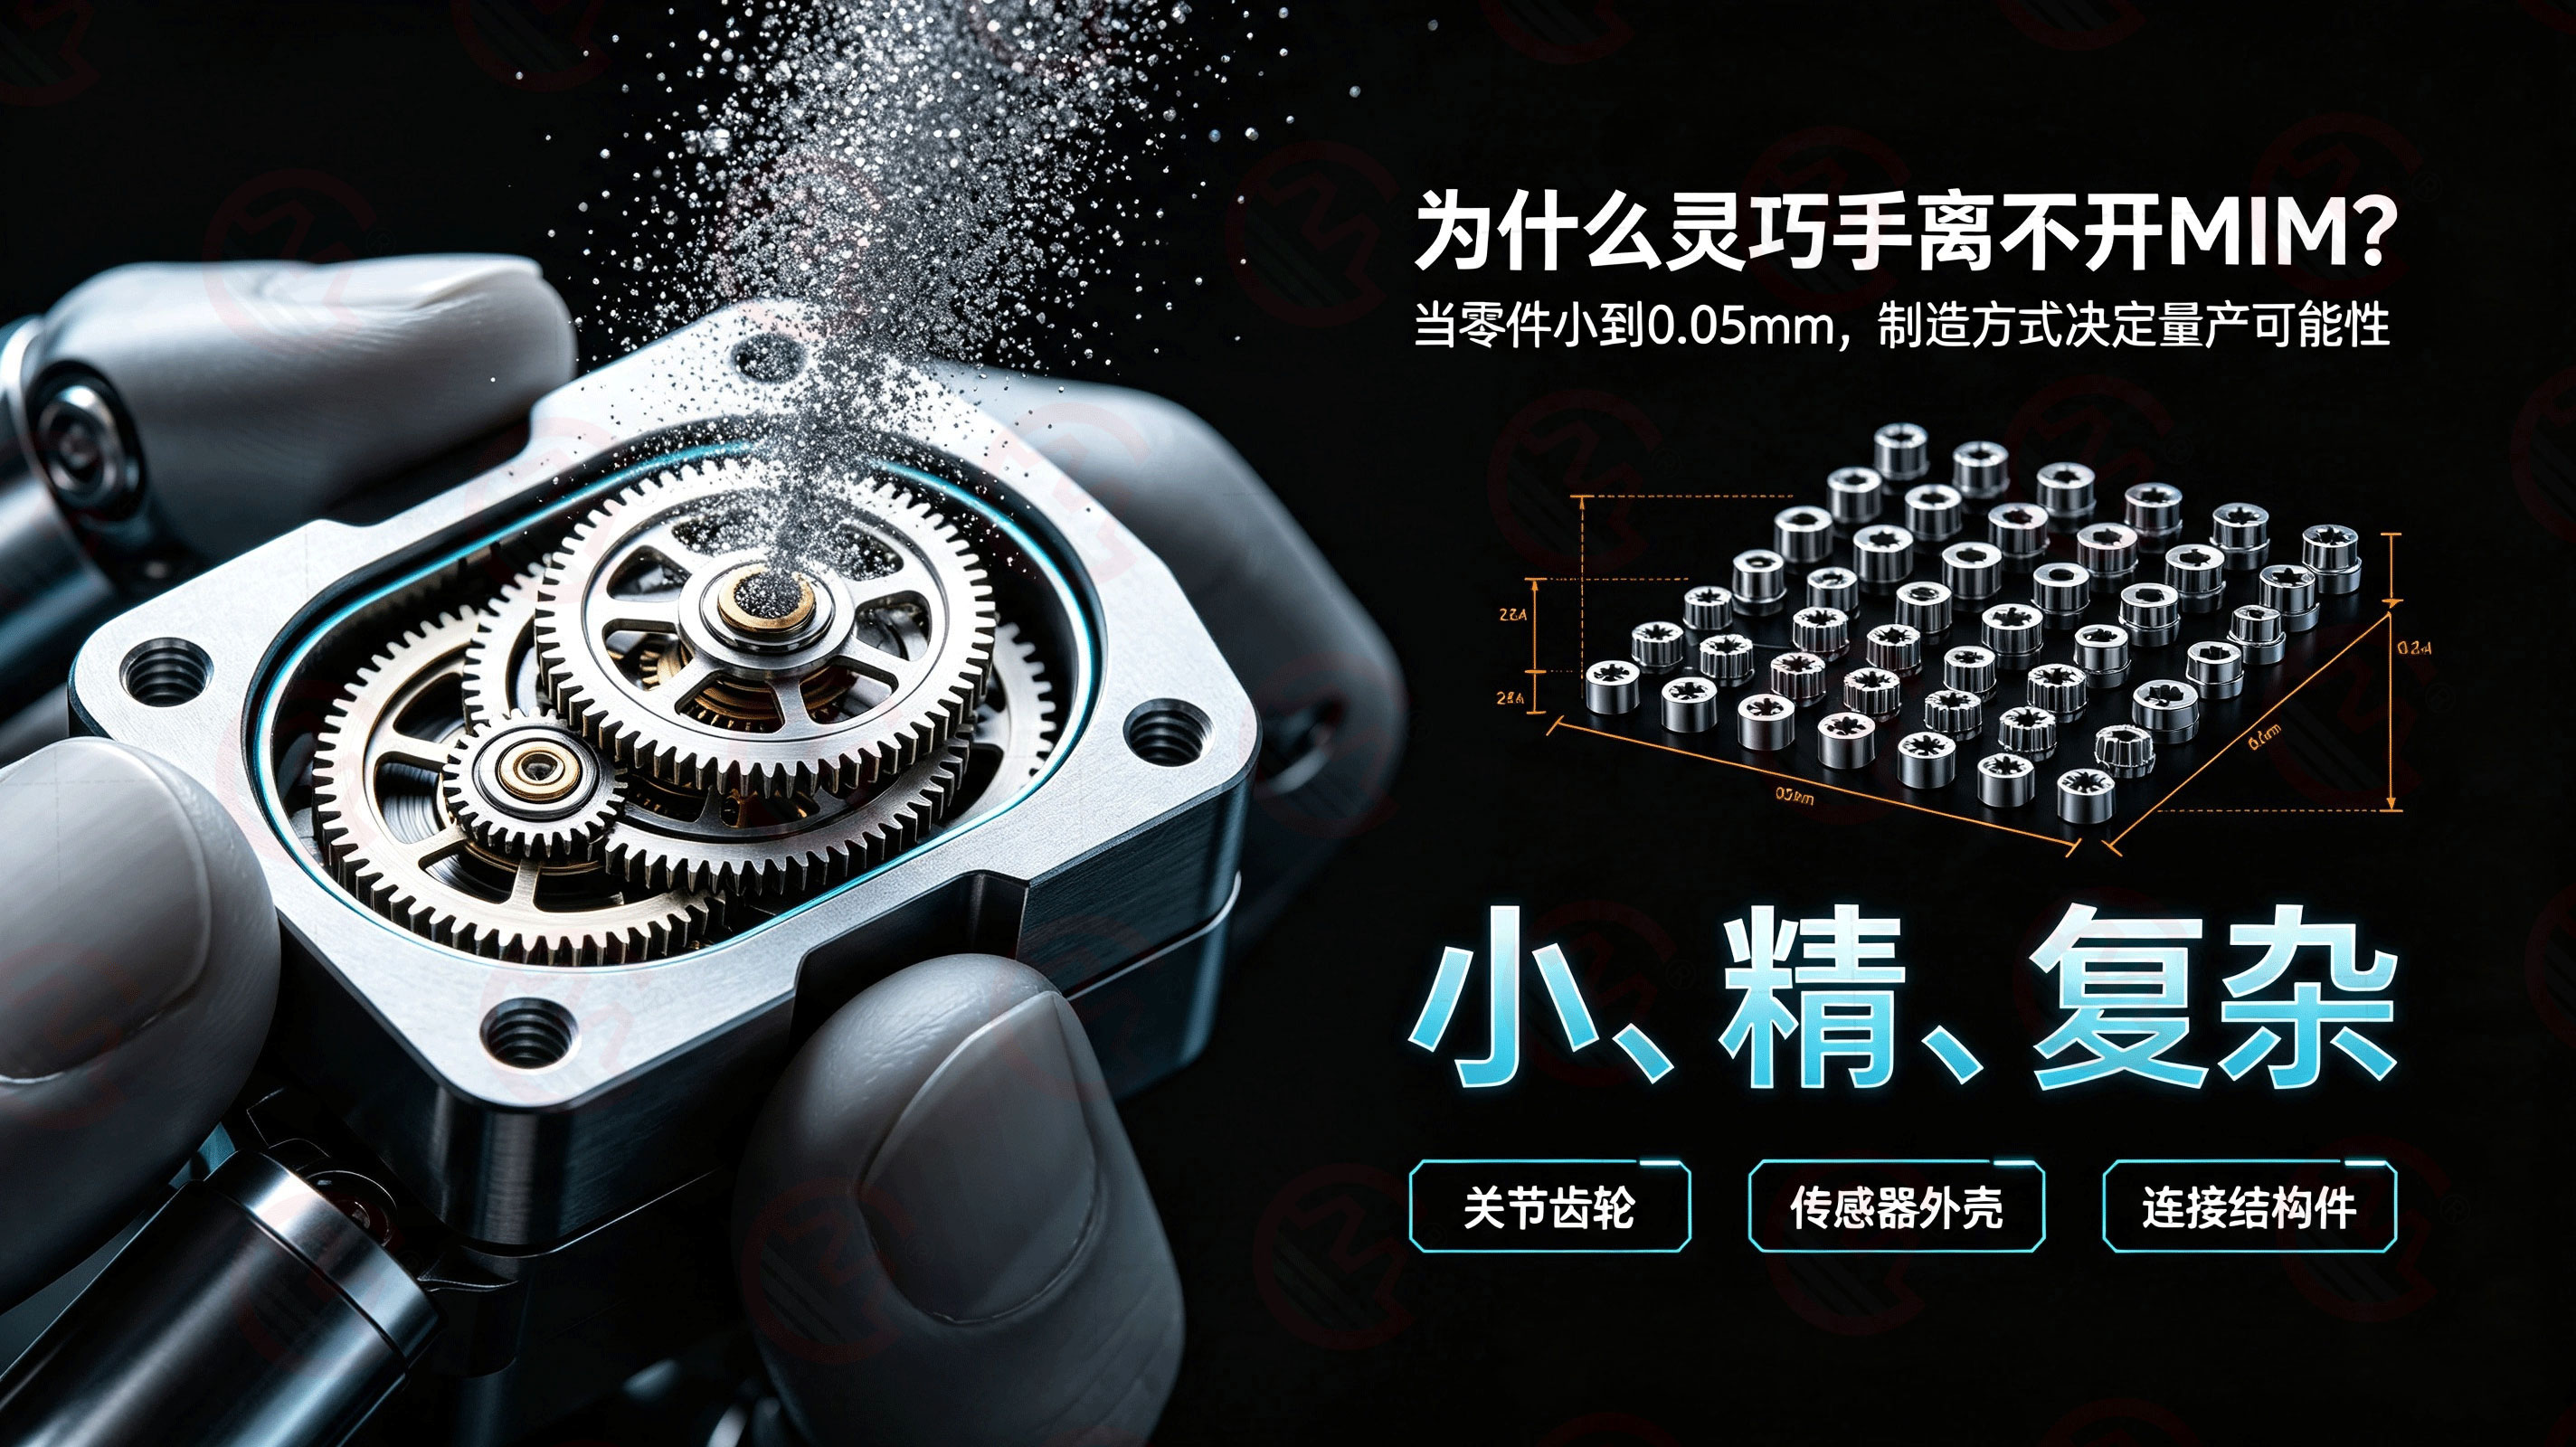
人形机器人的灵巧手需在有限空间内集成十余个微型驱动齿轮,模数可小至0.05。这类零件尺寸微小、形状复杂、精度要求极高,传统工艺难以兼顾成本与品质。
MIM尤其适合50g以内精密复杂小零部件的批量生产。以特斯拉Optimus为例,单机需200余个MIM零件,从关节齿轮到传感器外壳,精度可达0.05mm,强度媲美锻造。国内头部粉末冶金企业已成功将MIM技术应用于灵巧手指驱动齿轮和仿生手连接结构件。
粉末冶金技术此前已在汽车领域广泛应用,是汽车零部件降本、轻量化的关键举措。人形机器人与汽车核心零部件在材料、精度、可靠性要求上具有高度共通性,粉末冶金技术及制品具备天然的跨界迁移优势。
如今,这种迁移正在发生。国内粉末冶金龙头企业依托PS(粉末压制)、MIM、SMC(软磁复合材料)三大技术平台,已将业务延伸至机器人谐波减速器柔轮、轴向磁通电机、灵巧手齿轮等核心部件领域。
当人形机器人从实验室走向工厂流水线,制造工艺的选择直接决定了量产能否跑通。粉末冶金与MIM的“近净成形”理念——用模具一次成型替代逐件切削——正是满足大规模制造“既要快、又要好、还要便宜”诉求的答案。从1周到20秒,这不仅是一次效率跃升,更是人形机器人从“手工打造”时代迈入“工业量产”时代的关键注脚。
广州市光铭金属制品有限责任公司Powered by DedeCMS,Copyright ® 2023-2024


